Artykuł sponsorowany
Dlaczego ten sam proszek inaczej działa na drucie i aluminium
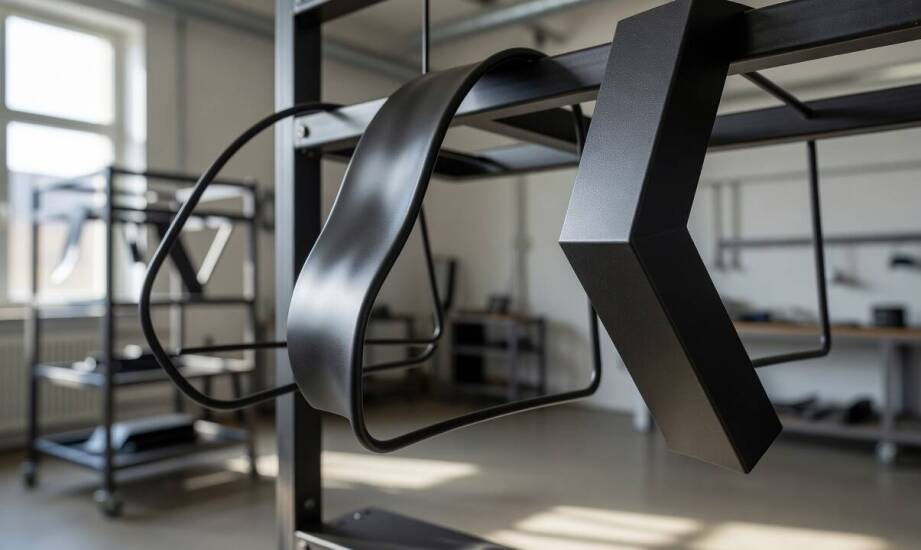
Ten sam proszek lakierniczy może dawać zupełnie odmienne efekty na cienkim drucie stalowym i masywnych elementach aluminiowych. Różnice wynikają bezpośrednio z interakcji chemicznej z podłożem, odmiennej przewodności cieplnej obu metali oraz obecności naturalnych powłok na powierzchni. Cienki przekrój drutu i ostra geometria profili aluminiowych dodatkowo modyfikują przepływ i szybkość sieciowania materiału. Zrozumienie tych zjawisk fizycznych ułatwia uzyskanie trwałej, estetycznej powłoki bez wad strukturalnych i niedomalowań.
Przeczytaj również: Porównanie różnych modeli torby narzędziowych: od małych po duże
Składniki proszku i mechanizmy przyczepności do metalu
Głównym spoiwem farb są wyselekcjonowane żywice poliestrowe lub mieszanki epoksydowo-poliestrowe. Tworzą one właściwy film ochronny i determinują ostateczne parametry mechaniczne całej powłoki. Utwardzacze chemiczne, takie jak triglicydyloizocyjanuran lub β-hydroksyalkiloamidy, inicjują proces ścisłego sieciowania podczas podgrzewania w piecu. Proces ten zachodzi najczęściej w temperaturze rzędu 180–200°C, jednak warto zaznaczyć, że są to wyłącznie wartości typowe. Nowoczesne proszki niskotemperaturowe mogą utwardzać się przy znacznie niższych parametrach, co ułatwia obróbkę termicznie wrażliwych detali. Dodatki poprawiające przepływ obniżają napięcie powierzchniowe i ułatwiają równomierne rozlanie gęstego lakieru jeszcze przed ostatecznym stwardnieniem.
Przeczytaj również: E-booki dla młodzieży - korzyści i wady czytania w formie elektronicznej
W systemach powłokowych przeznaczonych dla elementów drucianych odpowiednio dobrane żywice zapewniają niezbędną stabilność na krawędziach o dużym promieniu krzywizny. Codzienna praktyka zakładu ATR-METAL potwierdza, że właściwe przygotowanie podłoża odgrywa podstawową rolę w całym procesie technologicznym. Powierzchnia aluminium pokryta naturalną warstwą tlenku glinu wyraźnie obniża energię powierzchniową surowca. Utrudnia to prawidłową adhezję roztopionego proszku i wymusza zastosowanie wieloetapowej konwersji chemicznej. Cienki drut stalowy wymaga z kolei bardzo dokładnego fosforanowania tuż przed nałożeniem docelowej farby. Brak rzetelnego przygotowania często skutkuje problemami z odgazowaniem podłoża.
Przeczytaj również: Jak prawidłowo uzupełniać pojemnik na ręczniki papierowe zz?
Różnice w obróbce materiału powodują, że ta sama substancja osiąga inną grubość i jednorodność na obu rodzajach metalu. Przewodność cieplna aluminium wynosi zazwyczaj 200–235 W/mK, choć wartość ta zależy od specyfiki konkretnego stopu i posiada nieco szerszy zakres w zależności od domieszek. Parametr ten zawsze jednak wielokrotnie przewyższa właściwości termiczne zwykłej węglowej stali. Wysokie przewodnictwo cieplne zmienia dynamikę nagrzewania detalu, co z kolei zauważalnie przyspiesza fazę żelowania żywic w komorze pieca.
Balans elastyczności i odporności na uszkodzenia
Aluminiowe detale konstrukcyjne wymagają powłoki o odrobinę wyższej elastyczności niż standardowy drut stalowy. Wyższy współczynnik rozszerzalności cieplnej aluminium oraz częste występowanie ostrych krawędzi w wytłaczanych profilach potęgują ryzyko powstawania groźnych mikropęknięć. Cienkie przekroje drutu stalowego pochłaniają energię dużo szybciej i nagrzewają się równomiernie na całej swojej długości. Szybsze absorbowanie ciepła sprzyja lepszemu i płynniejszemu rozlewowi farby, lecz jednocześnie zawęża margines błędu przy ustalaniu grubości warstwy, która wynosi zazwyczaj od 60 do 120 mikrometrów.
Długoterminowa trwałość powłoki w dekoracjach i meblach loftowych mocno zależy od odporności na zarysowania, stabilności pigmentu pod wpływem światła oraz prawidłowego zachowania materiału na ostrych zagięciach. Lakiery w całości poliestrowe znakomicie radzą sobie z promieniami ultrafioletowymi i bardzo długo utrzymują pierwotny poziom połysku lub matową strukturę. Przemysłowe hybrydy epoksydowo-poliestrowe oferują natomiast o wiele wyższą odporność na uszkodzenia mechaniczne i przypadkowy kontakt z agresywną chemią czyszczącą.
Pokrycie trudnych załamań drutu lub skomplikowanych geometrycznie profili wymaga precyzyjnego kontrolowania reologii proszku, aby pokonać problem klatki Faradaya. Odpowiednie parametry aplikacji zapobiegają miejscowemu ścieńczeniu warstwy ochronnej, które szybko doprowadziłoby do postępującej korozji. Brak odpowiedniego balansu użytych składników zauważalnie przyspiesza ścieranie zewnętrznej powłoki w miejscach najbardziej narażonych na codzienne tarcie i przypadkowe uderzenia twardymi przedmiotami.
Trwałe i estetyczne zabezpieczenie wyrobów metalowych zawsze zależy od dopasowania chemii do fizycznej specyfiki konkretnego podłoża. Wybór odpowiednich farb proszkowych w Częstochowie musi ściśle uwzględniać rodzaj materiału bazowego, dokładną geometrię obrabianego elementu oraz przewidywane środowisko eksploatacji gotowego mebla. Sama marka systemu powłokowego nie zagwarantuje pożądanej jakości, jeśli profil utwardzania, napięcie powierzchniowe i docelowa grubość aplikacji nie zostaną rzetelnie dostrojone do przewodnictwa cieplnego wybranego surowca.
Kategorie artykułów
Polecane artykuły

Znaczenie kontroli oświetlenia podczas przeglądów rejestracyjnych
Jak przebiega usuwanie kamienia z zębów na NFZ: przygotowanie, zabieg i zalecenia

Karta sieciowa WAN a streaming – jakie są najważniejsze aspekty?
